-

Отслеживайте
статус заказа -

Просматривайте
историю заказов -

Заказывайте удобнее:
сохраняем адреса

28.09.2026 | Конструкция
Порошковое покрытие металла: технология и особенности

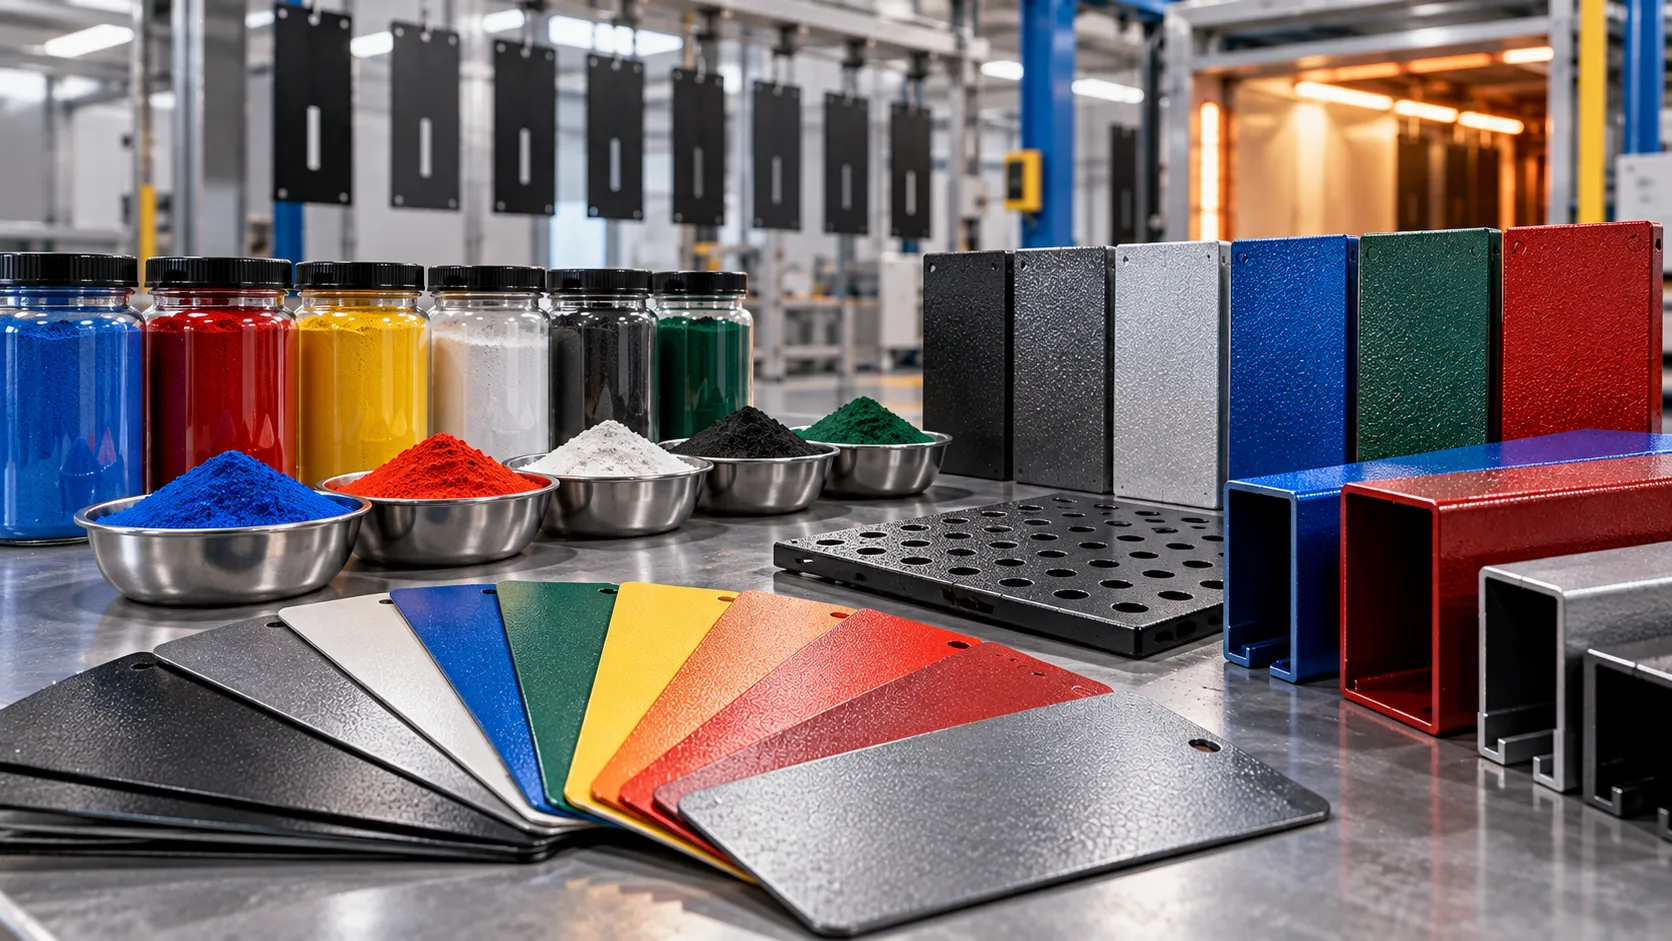
Порошковое покрытие металла — это способ получить на подготовленной металлической поверхности сплошной полимерный слой из сухой порошковой краски. Краску наносят в виде мелких частиц, а затем на предусмотренном технологией этапе порошок превращается в цельную плёнку. Такой способ широко применяют при промышленной окраске деталей, профилей, корпусов и мебели.
Здесь важно различать три понятия. Порошковая краска — это исходный состав. Порошковая окраска — процесс его нанесения и последующего формирования слоя. А порошковое покрытие — уже готовая плёнка на металле. На результат влияют подготовка поверхности, выбранный состав, способ распыления и соблюдение технологического режима.
Что такое порошковое покрытие металла
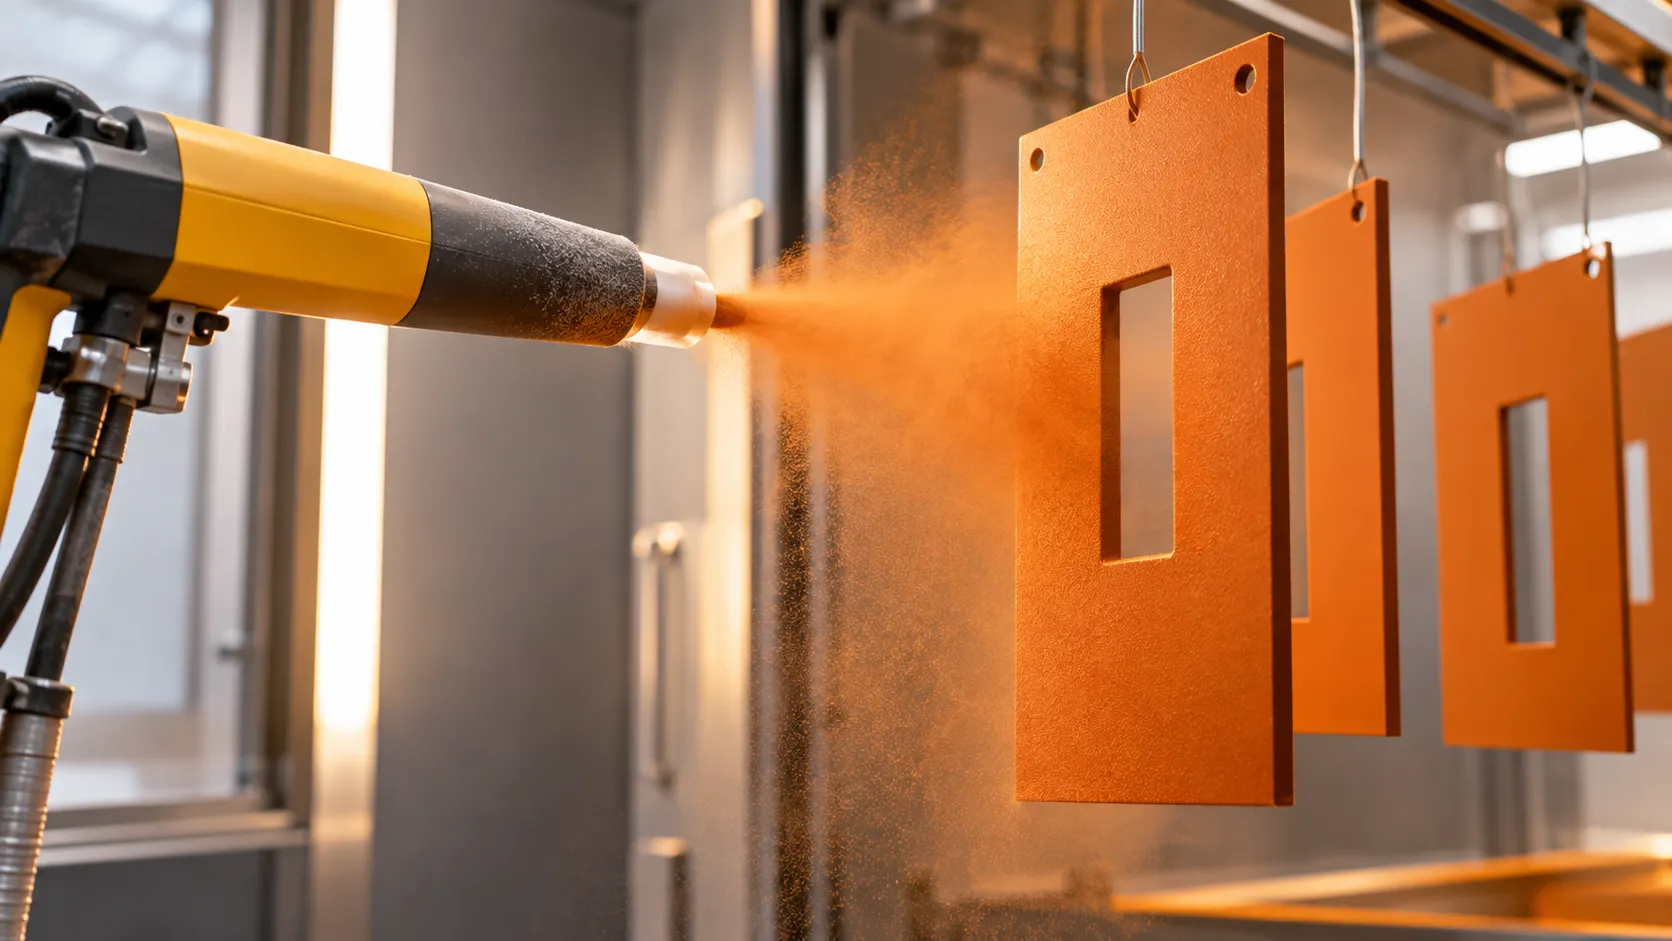
Если проще, порошковое покрытие металла — это полимерная плёнка, которую формируют на поверхности изделия из сухого порошка. Его распределяют по подготовленному металлу, после чего частицы соединяются в непрерывный слой.
При этом сама формулировка «порошковая окраска» ещё ничего не говорит о конкретных характеристиках готовой поверхности. Они зависят от типа краски, состояния металла и того, насколько точно соблюдены все этапы. Поэтому для разных задач используют разные системы окрашивания.
Порошковая краска — что это
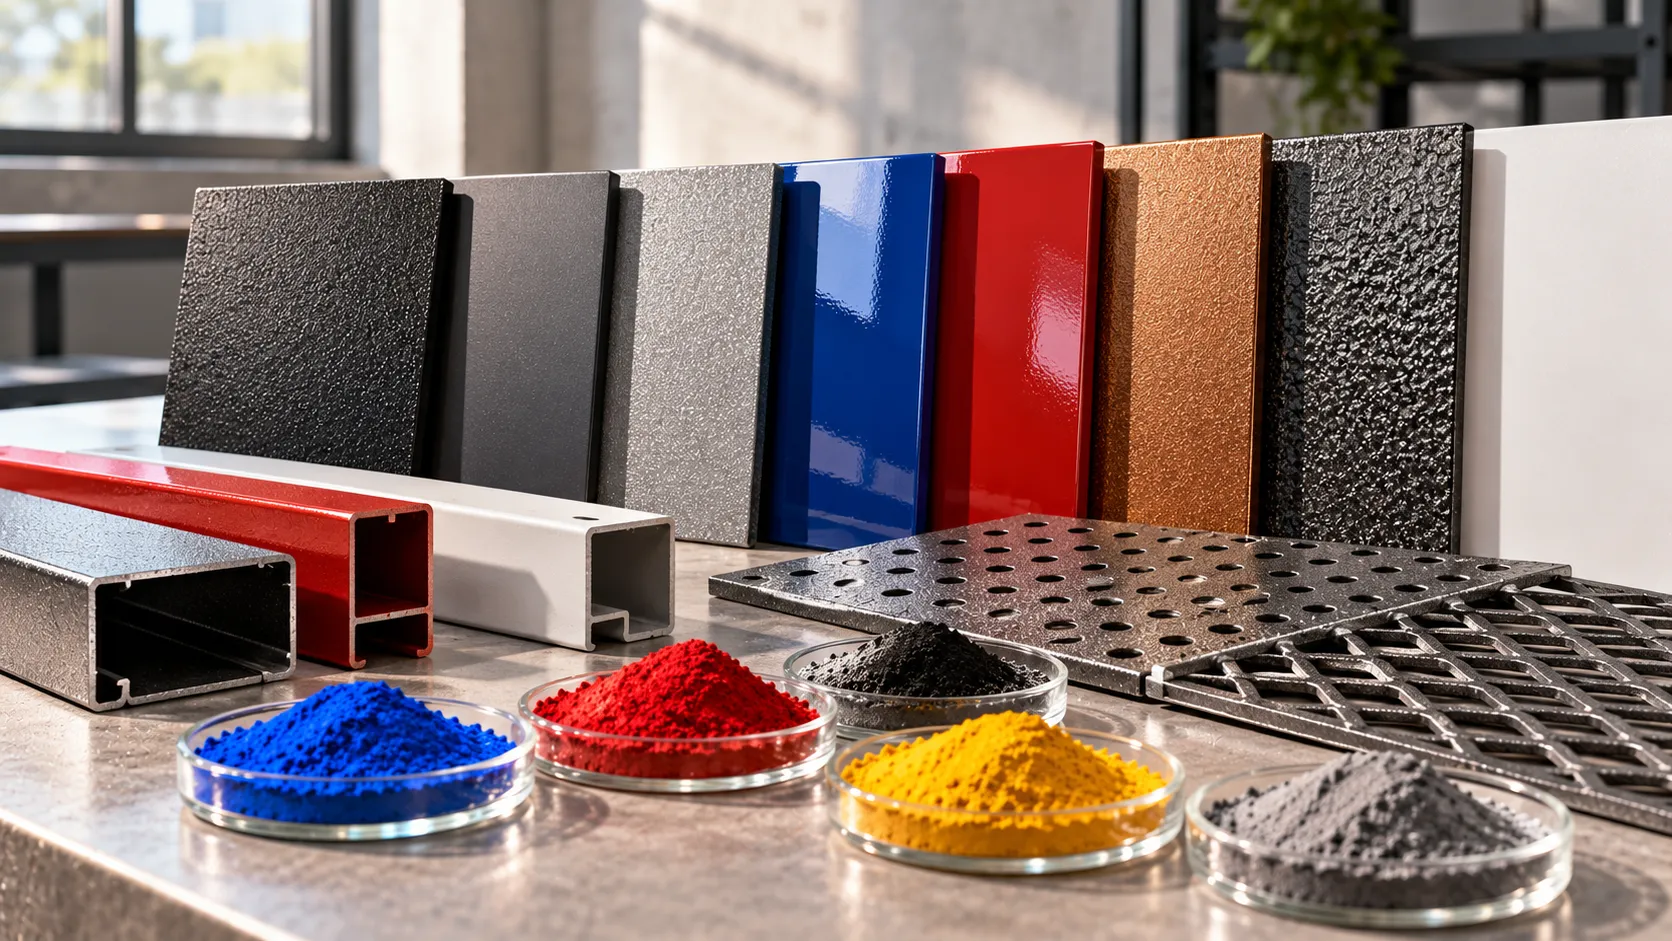
Чтобы понять, что такое порошковая краска, представьте сухой мелкодисперсный состав, из которого после дальнейшей обработки образуется полимерная плёнка. В зависимости от назначения в него могут входить полимерное связующее, пигменты, наполнители и функциональные добавки. Конкретную рецептуру определяет производитель.
От жидких лакокрасочных материалов такой состав отличается прежде всего формой нанесения. Его не используют как готовую жидкость: порошок распределяют по поверхности, а окончательная плёнка формируется уже позже, в ходе технологического цикла.
Типы и виды порошковой краски
Порошковые составы различаются по химической основе, назначению и условиям эксплуатации. Одна из базовых классификаций делит их на термопластичные и термореактивные.
Внутри обеих групп есть варианты для разных задач. При подборе учитывают не только технические требования, но и цвет, блеск, фактуру. Причём одинаковый визуальный эффект можно получить с помощью красок разного назначения. Поэтому внешний вид и эксплуатационные свойства лучше оценивать отдельно.
Термопластичные порошковые краски
Термопластичные составы при нагревании размягчаются и плавятся, образуя плёнку на металле. Их поведение определяется свойствами выбранного полимера. Поэтому характеристики одной системы нельзя автоматически переносить на другую.
Термореактивные порошковые краски
У термореактивных составов при формировании слоя протекают реакции, в результате которых возникает пространственно связанная полимерная структура. После завершения этого этапа полученный слой уже нельзя рассматривать как исходное вещество, которое просто плавится повторно. Такие системы подбирают с учётом назначения изделия и предполагаемых условий эксплуатации.
Характеристики порошкового покрытия
Качество окрашенной поверхности оценивают сразу по нескольким параметрам. В зависимости от задачи важны равномерность, адгезия, твёрдость, эластичность и способность сохранять заданные свойства в предусмотренной среде. Эти показатели зависят от состава и технологического режима, поэтому универсальных значений для всех порошковых красок нет.
Многое зависит и от подготовки металла. Загрязнения и дефекты поверхности могут ухудшить результат даже при правильно подобранной краске. То есть итоговое качество определяется не одним материалом, а всей цепочкой операций.
На практике систему выбирают под будущие условия работы изделия. Для интерьерной мебели, наружных конструкций и промышленного оснащения требования могут различаться. Поэтому смотрят не только на цвет и фактуру, но и на совместимость состава с металлом и предполагаемой средой. Само слово «полимерный» описывает природу плёнки, но не заменяет техническую документацию производителя.
Как изготавливают порошковую краску
Производство порошковой краски — отдельный промышленный процесс. В общем виде компоненты дозируют и предварительно смешивают, затем смесь перерабатывают с перемешиванием в расплаве, охлаждают, измельчают и получают порошок требуемого гранулометрического состава. Точная схема зависит от рецептуры.
Для дальнейшей окраски важны и химический состав, и то, как порошок ведёт себя при хранении, транспортировке и распылении. Но для пользователя готовой продукции обычно важнее другое: правильно ли подобрана система и соблюдён ли режим окрашивания.
Преимущества и недостатки порошкового покрытия
Порошковая окраска хорошо подходит для серийного промышленного выпуска и даёт широкие возможности по цвету, степени блеска и фактуре. Но её достоинства проявляются только тогда, когда технологический цикл организован правильно.
- Равномерный декоративный слой. При корректной настройке краска распределяется по поверхности и образует цельную плёнку.
- Разные варианты оформления. Можно получать различные цвета, фактуры и степень блеска.
- Повторяемость. Метод удобно встраивать в серийный цикл изготовления металлических изделий.
- Требовательность к подготовке. Состояние металла напрямую влияет на качество результата.
- Специальное оснащение. Для работы требуется оборудование для подготовки, нанесения порошка и последующего формирования покрытия; его компоновка зависит от масштаба и организации производства.
- Особенности ремонта. Восстановление повреждённого участка может отличаться от первоначальной заводской окраски.
Поэтому правильнее оценивать этот способ применительно к конкретной задаче. Он подходит для многих изделий, изначально рассчитанных на заводской цикл окрашивания, но не является универсальным решением для любого металла и любых условий.
Есть и ещё один нюанс: на удобство окраски влияет геометрия. Открытые участки обрабатывать проще, чем глубокие углубления, внутренние углы и сложные соединения. Поэтому конструкцию и режим распыления рассматривают вместе. Особенно это важно в серийном выпуске, где результат должен повторяться от изделия к изделию.
Как проходит порошковое окрашивание металла
Порошковое окрашивание состоит из нескольких связанных этапов. Само нанесение порошка — только одна часть процесса.
Подготовка поверхности
Перед окраской металл очищают и подготавливают так, чтобы загрязнения и технологические остатки не мешали сцеплению будущего слоя с поверхностью. Схема подготовки зависит от материала, его состояния и требований производства.
Подготовка может включать механическую очистку, удаление масел и других загрязнений, а также химическую обработку. Точный набор операций выбирают с учётом металла и поставленной задачи. Смысл этого этапа простой: получить чистую и стабильную поверхность для дальнейшей окраски.
Нанесение порошка
Один из распространённых методов — электростатическое распыление. Частицы получают электрический заряд и притягиваются к окрашиваемому изделию. На равномерность влияют геометрия, свойства состава, настройки установки и организация рабочей зоны. Со сложными формами обычно требуется более точная настройка, чем с открытыми плоскими участками.
Формирование покрытия
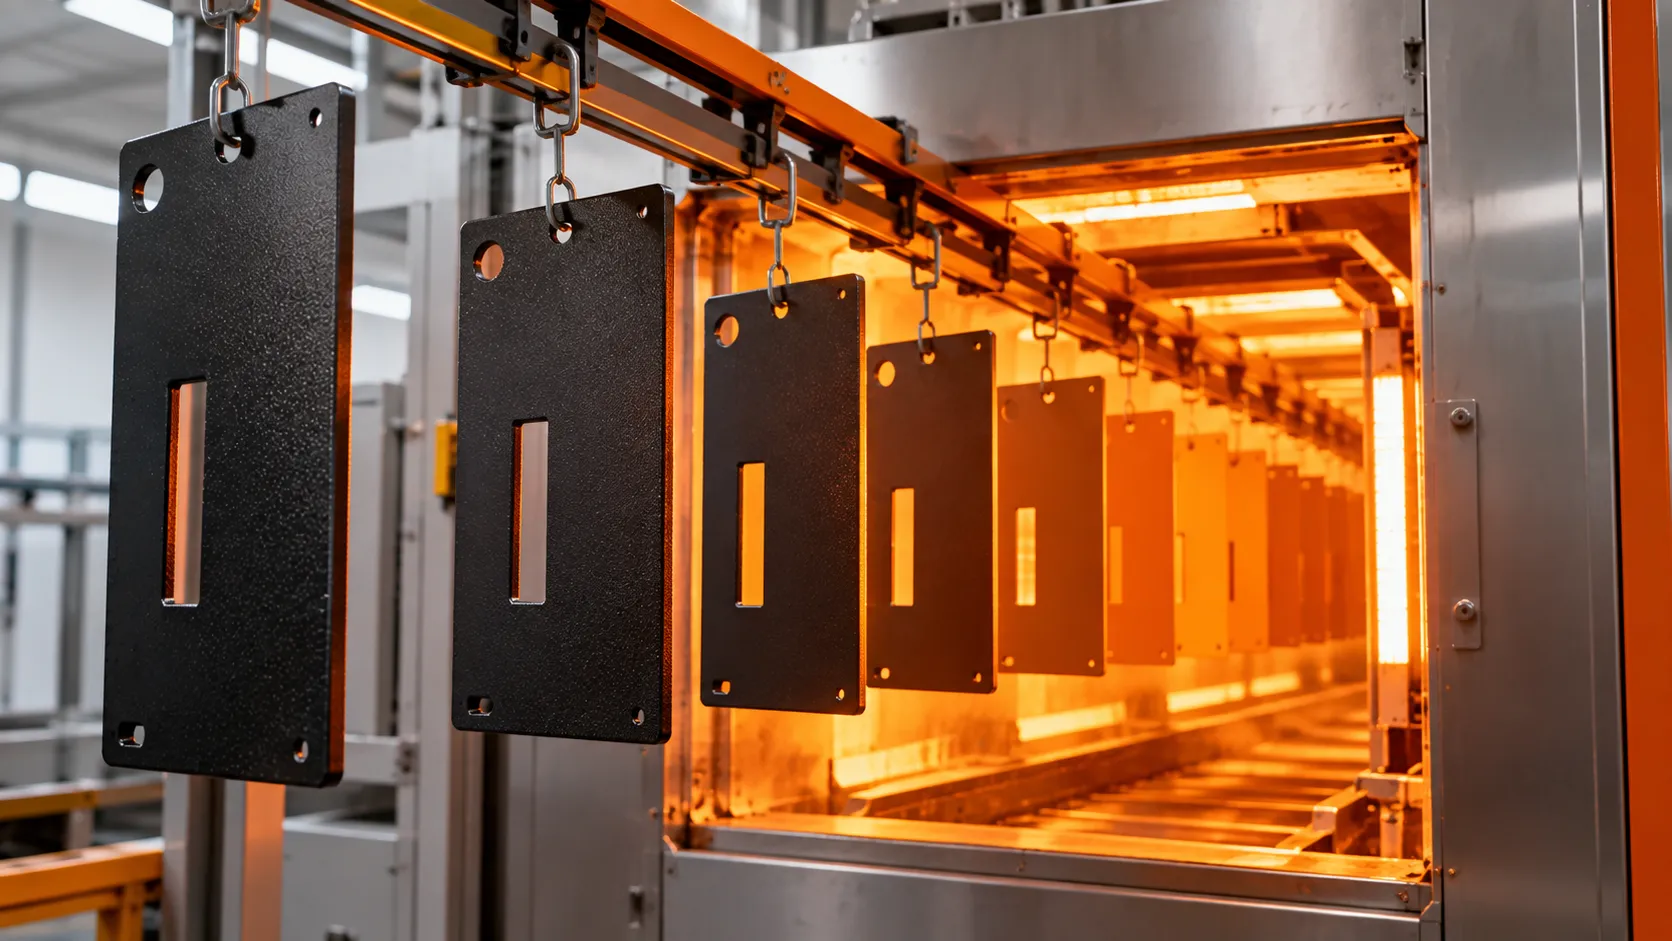
При распространённой электростатической схеме после распыления порошок ещё не является готовой плёнкой. Далее следует предусмотренный системой этап, во время которого формируется сплошной полимерный слой. Температура и продолжительность зависят от выбранной системы, поэтому единого режима для всех красок нет.
Контроль результата
После завершения цикла проверяют параметры, предусмотренные для выпускаемой продукции: равномерность окраски, отсутствие явных дефектов, соответствие цвету и другим требованиям производства.
Способы порошковой покраски металла
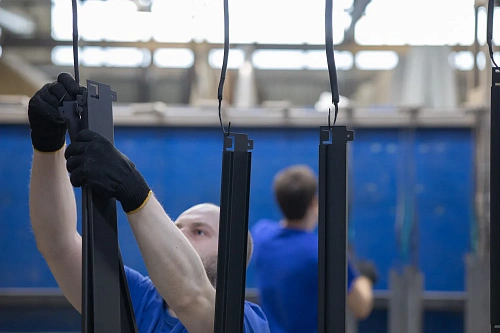
Для многих металлических изделий используют электростатическое распыление. Есть и другие методы, рассчитанные на определённые производственные задачи, в том числе варианты с иным принципом зарядки частиц или взаимодействием порошка с нагретым металлом.
Подход выбирают с учётом типа краски, геометрии и требований к результату. Поэтому говорить о единственном лучшем способе без конкретной задачи некорректно.
При электростатическом распылении важно, чтобы порошок достиг нужных участков и удерживался на них до следующего этапа. На элементах сложной формы распределение может быть менее равномерным, поэтому режим установки подбирают с учётом геометрии. В итоге нужно получить цельную окрашенную поверхность без заметных пропусков и избыточных участков.
Оборудование для порошковой окраски
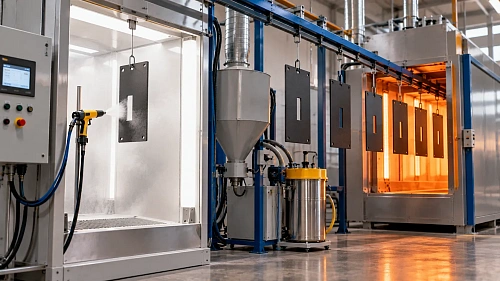
Комплекс оборудования может включать участок подготовки, зону нанесения порошка и оборудование для последующего формирования покрытия. При серийном производстве эти операции часто объединяют в линию.
Для распыления используют специальные пистолеты и установки. Рабочая зона должна обеспечивать стабильность процесса. Для небольшого изделия и серийной металлической мебели масштаб оборудования будет разным.
Где применяют порошковое покрытие
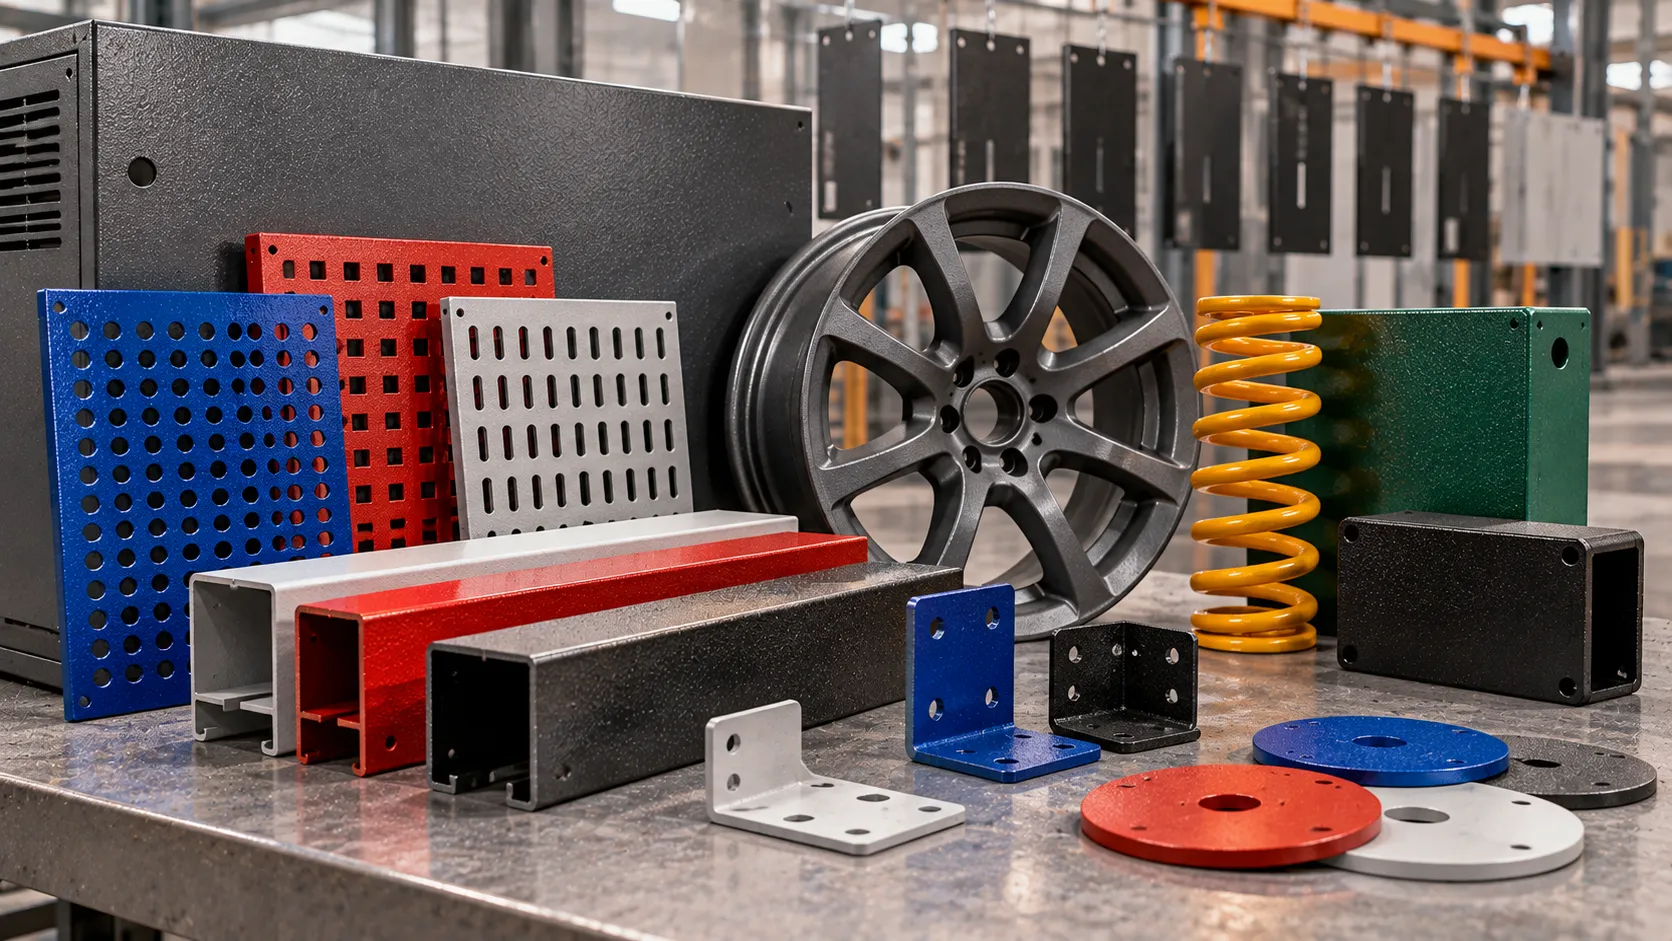
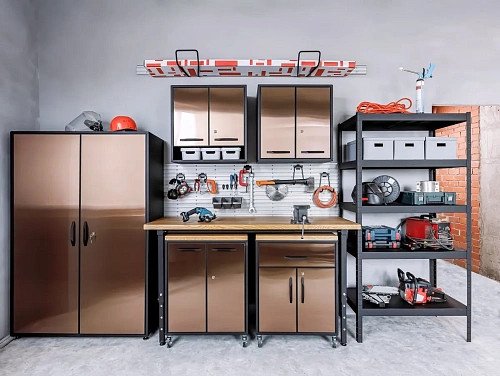
Порошковую окраску используют для профилей, корпусов, элементов оборудования, конструкций, комплектующих и металлической мебели. Особенно уместен этот метод там, где изделие изначально проходит организованный производственный цикл.
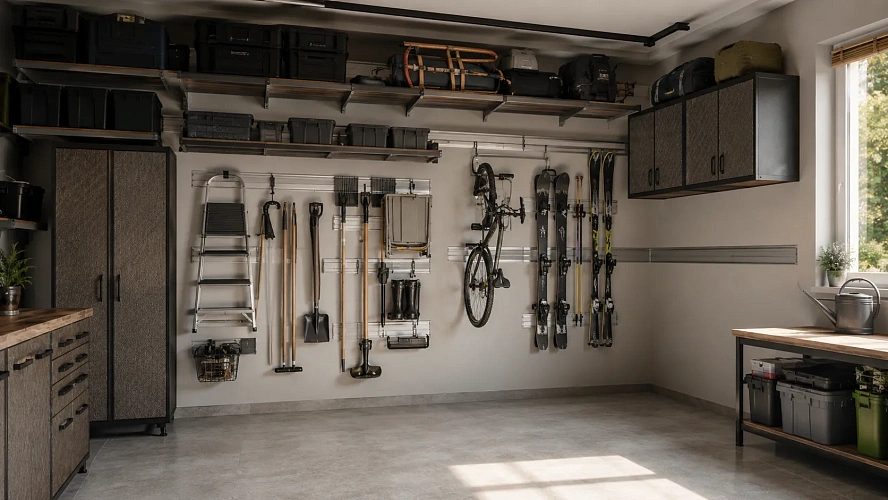
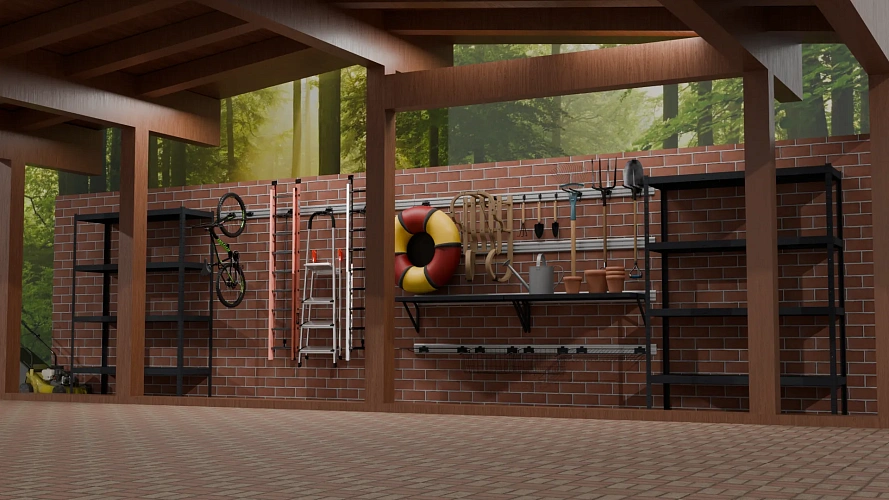
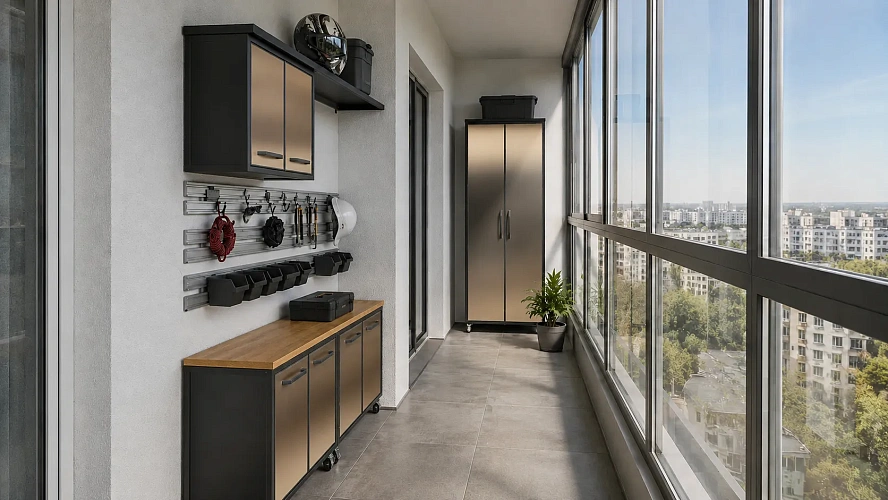
Полимерно-порошковое покрытие применяется и в мебели RELI. Например, в модульных шкафах основные элементы изготовлены из алюминиевого сплава 6063 (АД31) и имеют такое покрытие. Фасады этих моделей в зависимости от исполнения также могут иметь полимерно-порошковую отделку.
Для шкафов паспорт допускает использование в гаражах, паркингах, жилых и хозяйственных помещениях, а также на открытой территории под навесом. Указанный для моделей диапазон эксплуатации составляет от −40 до +40 °C при относительной влажности не более 80%. Эти параметры относятся именно к описанным шкафам: переносить их автоматически на любое порошковое покрытие или любую модель мебели нельзя.
Есть и практические рекомендации по уходу. Поверхности этих шкафов предлагают очищать мягкой тканью или губкой с тёплой водой; допускается слабый мыльный раствор или средство на водной основе без отбеливателей. Абразивные вещества и жёсткие щётки использовать не рекомендуют. Если полимерно-порошковый слой повреждён, паспорт рекомендует подкрасить участок краской соответствующего оттенка. Отдельно указано, что под воздействием повседневного ультрафиолета оттенок со временем может измениться.
Посмотреть доступные системы хранения и другие модели можно в каталоге RELI.


Порошковое покрытие или эмаль: в чём разница
Главное различие связано с состоянием краски и способом получения готовой поверхности. Жидкая эмаль наносится как жидкий лакокрасочный состав, а порошковая краска — в виде сухих частиц с последующим формированием слоя. Из-за этого различаются организация работ, оснащение и подход к ремонту.
| Параметр | Порошковое покрытие | Жидкая эмаль |
|---|---|---|
| Материал при нанесении | Сухие частицы | Жидкий лакокрасочный состав |
| Получение готового слоя | После распыления требуется предусмотренный системой этап формирования | Схема определяется типом эмали |
| Серийный выпуск | Удобно встраивается в промышленный цикл | Также широко применяется, но работы организованы иначе |
| Локальный ремонт | Может потребовать иного подхода, чем заводская окраска | Для ряда систем локальное нанесение организовать проще |
Нельзя сказать, что один вариант всегда лучше другого. Всё зависит от конструкции, условий эксплуатации, требований к внешнему виду и возможностей производства. Для продукции, рассчитанной на заводскую порошковую окраску, этот метод удобен. В других ситуациях лучше могут подойти жидкие лакокрасочные составы.
При серийном производстве порошковую технологию можно встроить в заранее настроенную линию. С единичным ремонтом уже установленной конструкции всё иначе: важно, можно ли снять элемент, подготовить его и провести полный цикл. Поэтому сравнивать порошковую краску с эмалью имеет смысл только применительно к реальной задаче.
Заключение
Порошковое покрытие металла получают из сухой краски, которую наносят на подготовленную поверхность и превращают в сплошную полимерную плёнку. Результат зависит от подготовки металла, состава, метода нанесения и технологического режима.
Этот способ применяют во многих отраслях, в том числе при производстве металлической мебели. В RELI используется полимерно-порошковое покрытие; конкретные эксплуатационные условия и рекомендации по уходу следует проверять по паспорту соответствующей продукции.